Fel tryckområde valt? Hur man väljer och byter ut korrekt
Förstå problemet med felaktigt val av tryckområde
- Förstå problemet med felaktigt val av tryckområde
- Viktiga principer för att välja rätt trycksensorområde
- Steg-för-steg-guide för korrekt val av trycksensorområde
- Hur byter man ut trycksensorer mot rätt mätområde?
- Att välja en pålitlig leverantör av trycksensorer
- Slutsats
- FAQ
- Samarbeta med GAMICOS för expertval av trycksensorområden
- Referensprojekt
Att välja rätt trycksensorområde är en viktig del för att få noggranna avläsningar i industriella automationssystem. Felaktigt val av trycksensorområde kan leda till felaktiga data, osäker utrustning och processavbrott inom industri-, kemi-, läkemedels- samt olje- och gasindustrin. Många ingenjörer och inköpschefer har svårt att hitta sensorer som inte fungerar tillsammans förrän de går sönder.

Genom att lära dig hur du upptäcker avvikelser i mätområden, gör rätt val och använder effektiva reparationsmetoder kan du skydda din investering och hålla verksamheten igång smidigt. Den här guiden ger användbar information för B2B-inköpsteam, projektledare och FoU-proffs som vill se till att deras tryckmätningsutrustning är korrekt och tillförlitlig.
Förstå problemet med felaktigt val av tryckområde
Varför är felaktigt tryckområde viktigt?
Att välja fel mätområde har en direkt effekt på hur bra sensorn fungerar och hur länge den håller. Sensorer gjorda för 0–100 psi kan inte noggrant mäta system som arbetar vid 500 psi, och sensorer gjorda för 0–1000 psi förlorar sin noggrannhet när de måste spåra förändringar på 10 psi. Studier av industriell automation visar att felaktig områdesdefinition är orsaken till cirka 40 % av förtida sensorfel.
Denna obalans uppstår när inköpsteam förlitar sig på systemdokument som inte är fullständiga eller inte tar hänsyn till tryckförändringar under start, avstängning eller ventildrift. Förutom mätfel kan övertryck skada detekteringselement fysiskt, och undertryck skapar brusiga, värdelösa data som gör processkontrollalgoritmer mindre effektiva.
Vanliga orsaker bakom urvalsfel
Felaktigt val av trycksensorområde kan orsakas av ett antal saker. När ingenjörsföretag arbetar med systemändringar använder de ibland gamla utrustningsspecifikationer utan att kontrollera hur systemet faktiskt fungerar. När OEM-tillverkare installerar sensorer i komplicerade system kan de missa trycktoppar orsakade av pumpar eller kompressorer.
Eftersom inköpsavdelningar och driftsteam inte alltid kommunicerar med varandra görs köpbeslut endast baserat på pris, inte på tekniska behov. Miljöfaktorer ökar komplexiteten; temperaturförändringar, skakningar och sura medier påverkar alla hur bra sensorerna fungerar, men dessa faktorer beaktas inte alltid under de inledande designfaserna.
Identifiera symtom på felaktigt intervallval
Att veta när ett trycksensorområde inte är rätt kan hjälpa dig att undvika kostsamma driftstopp och säkerhetsproblem. Se upp för dessa tecken på problem: avläsningar som ändras hela tiden utan några ändringar i processen; sensorer som ofta når de maximala eller minimala skalgränserna; kalibreringsavvikelser som sker snabbare än vad tillverkaren säger att den ska; och fysiska skador som spruckna membran eller läckande processanslutningar.
I ett fall från en läkemedelsfabrik gick en 0–30 psi-sensor, som var monterad på en ångledning och ständigt utsattes för 45 psi-växlingar, sönder var sjätte vecka tills den ersattes med en modell för 0–100 psi. Genom att regelbundet jämföra sensorresultat med referensstandarder hjälper prestandakontroller till att upptäcka problem tidigt, innan de blir tillräckligt stora för att stoppa produktionen eller orsaka problem med att följa reglerna.
Viktiga principer för att välja rätt trycksensorområde
Förstå systemtryckprofiler
För att effektivt val av trycksensorområde ska kunna påbörjas måste hela systemet analyseras. Notera inte bara stationära arbetstryck, utan även kortsiktiga situationer som starttoppar, nödavstängningsscenarier och regelbundna underhållshändelser. Bästa praxis i industrivärlden är att välja sensorer med högsta värden som är 1.5 till 2 gånger det förväntade topptrycket.
Baserat på sin form kan piezoresistiva keramiska trycksensorer läsa av tryck från 0 till 1 bar och hela vägen upp till 1 000 bar eller mer. På grund av detta kan de användas i en mängd olika situationer, från lågtryckslinjer för livsmedelsbearbetning till hydrauliska system för tunga maskiner som behöver kunna hantera starka höga tryck.
Trycket kan nå 0–1800 bar, och i vissa fall kan det gå upp till 2500 bar, vilket är ett exempel på hög efterfrågan. Nivåerna på 0–200 bar som bensindrivna direktinsprutningssystem arbetar vid är ganska normala. Att förstå dessa applikationsspecifika behov förhindrar både överspecifikation (vilket sänker känsligheten) och underspecifikation (vilket kan skada utrustning). Keramiska kapacitiva trycksensorer kan mäta tryck från 1 bar till över 1 000 bar, vilket gör dem användbara för industriella processer med medelhögt tryck som sker på platser som HVAC-system, pneumatik och allmän tillverkning.
Balanseringsområde med noggrannhetskrav
Mätområdets bredd och sensorns precision är negativt relaterade. En trycksensor som kan mäta upp till 10 000 psi kan ha en noggrannhet inom ±0.25 % av sitt fulla mätområde, vilket motsvarar ett fel på ±25 psi, och kan inte användas i situationer som kräver en noggrannhet inom ±2 psi. Å andra sidan ger en sensor på 0–100 psi med samma procentuella noggrannhet ett fel på ±0.25 psi, vilket uppfyller de strikta kraven för processkontroll.
De flesta industribehov kan tillgodoses av generella tryckdetektorer som arbetar från 0 till 10 psi, men specialsensorer med smalt område är bättre för användningsområden som behöver vara mycket precisa. Chefer inom teknik måste avgöra om det är bättre för systemet som helhet att ha flera sensorer som täcker olika områden än att ha en enda enhet med brett område. De måste väga mätnoggrannheten mot arbetsfriheten.
Utvärdering av standardlösningar kontra anpassade lösningar
Standardtryckintervall gör köp enklare, sänker kostnaderna och snabbar upp leveranstiderna för arbetare och säljare som ansvarar för att ha verktyg till hands. Men unika metoder är nödvändiga för vissa användningsområden. När OEM-tillverkare installerar sensorer i sin egen utrustning behöver de ofta icke-standardiserade intervall, specifika elektriska utgångar eller speciella mekaniska anslutningar.
Det är möjligt att anpassade keramiska trycksensorer fungerar bäst i vissa situationer samtidigt som de uppfyller standarderna för CE-, RoHS- och ISO-godkännande. Valet beror på antalet system som behövs, budgeten och den tekniska prestandanivå som behövs. Standardisering är bättre för applikationer med hög volym och stabila specifikationer, medan anpassad konstruktion är bättre för specialiserade system med låg volym.
Steg-för-steg-guide för korrekt val av trycksensorområde
Analysera systemkrav
Se först till att du har all teknisk information du behöver. Detta bör inkludera normala driftstryck, högsta tillåtna arbetstryck, temperaturintervall, medieegenskaper och information om installationsområdet. Anlita driftspersonal som vet hur systemet fungerar i verkligheten, eftersom konstruktionsdokument och verkliga erfarenheter inte alltid stämmer överens.
För val av trycksensorområde , beräkna tryckskillnader, leta efter möjliga överspänningsförhållanden och planera för när systemet kommer att växa eller processen kommer att förändras i framtiden. Denna grundliga utvärdering fastställer standardkriterier som kommer att användas för att göra framtida val. Dessa resultat bör skrivas ner av tekniska chefer i upphandlingsspecifikationer. Detta gör det enkelt för tekniska behov och inköpsavdelningar att kommunicera med varandra.
Jämförelse av produktspecifikationer
När behoven är klara bör potentiella sensorer bedömas utifrån mer än bara deras tryckområde. Läs noggrant noggrannhetsspecifikationerna och se till att du vet om tillverkarna beskriver noggrannhet som en procentandel av full skala, en procentandel av avläsningen eller en kombination av felintervall. Kontrollera temperaturjusteringsinställningarna för att se till att sensorerna förblir noggranna i alla dina arbetssituationer.
Undersök de olika alternativen för elutgång (4–20 mA, 0–10 V, digitala standarder) och se till att de fungerar med de styrsystem som redan finns på plats. Kontrollera de tekniska detaljerna, som typer av processanslutningar, elektriska avslutningar och skyddskvaliteter. Kontrollera att materialet är kompatibelt med processmediet och att strukturen tål skakningar och stötar i tuffa miljöer som är vanliga inom olje- och kemikaliebearbetning.
Validering genom testning
Om möjligt, testa de sensorer du funderar på genom att installera några på en bänk eller i ett pilotprojekt innan du köper dem alla. Be tillverkarna om exempelenheter, testa dem under typiska arbetsförhållanden och jämför resultaten med vad du förväntade dig. Testning upptäcker problem som inte visas i databladen, som svarstidsgränser, temperaturkänslighet, risken för elektromagnetisk störning eller problem med installationen.
Detta bekräftelsesteg är särskilt användbart för OEM-användningar som behöver många delar och där det skulle kosta mycket pengar att göra designändringar efter produktion. Teknik- och FoU-chefer bör sätta acceptansstandarder som överensstämmer med systemets prestandamål och hålla reda på testresultat för att underlätta framtida val om inköp och reparationer.
Hur byter man ut trycksensorer mot rätt mätområde?
Planering före utbyte
För att minimera driftstopp och skydda systemsäkerheten kräver utbyte av sensorer noggrann planering. Kontrollera exakta detaljer om de sensorer som redan finns, såsom deras monterade mått, elektriska länkar och processingångsinformation. Hitta rätt nya sensorer och tänk på väntetider – lagerhållna sensorer skickas inom några dagar, men specialenheter kan ta veckor.
Planera när saker ska bytas ut med produktionsplanerna och skaffa eventuella tillstånd du behöver för heta arbeten om det behövs. Förbered verktygen för installation, testning och pappersarbete. Innan arbetet påbörjas bör projektledarna göra noggranna ersättningsplaner som granskas av drift- och supportteamen. Dessa planer bör innehålla sätt att hantera eventuella problem som kan uppstå och möjliga lösningar.
Installations- och kalibreringsprocedurer
Följ standardförfaranden för lockout-tagout när du tar bort sensorer, se till att enheterna är helt trycklösa och att de är i nollenergitillstånd. Innan du monterar nya sensorer, kontrollera fästpunkterna för skador, rost eller kontaminering som behöver rengöras. Använd gängtätningar som är kompatibla med processmediet och dra åt länkarna enligt tillverkarens momentspecifikationer utan att belasta sensorhusen för mycket.
Se till att elektriska anslutningar är långt ifrån störningskällor och att isolering och jordning är korrekta. Använd godkända referensstandarder som kan spåras tillbaka till nationella mätcenter efter installationen för att göra en grundlig testning, inklusive val av trycksensorområde . Justera noll- och spridningsinställningarna för att få den noggrannhet du behöver genom att jämföra sensorresultat vid olika tryckpunkter över driftsområdet. Skriv ner resultaten av mätningen för att sätta en standard för framtida jämförelser och planering av underhåll.
Verifiering efter installation
När sensorerna väl fungerar bör de kontrolleras under en längre tid för att säkerställa att de fortfarande fungerar bra i verkliga processmiljöer. När du jämför nya sensoravläsningar med gamla siffror eller trender i tidigare data bör du undersöka eventuella problem direkt. Chefer för automationssystem bör se till att systemen fungerar bra med styrplattformar genom att kontrollera larmnivåer, skalfaktorer och dataloggningsinställningar.
Efter den inledande inkörningstiden, vanligtvis 30 till 90 dagar efter installationen, bör uppföljande kalibreringskontroller genomföras för att säkerställa långsiktig stabilitet. Fullständiga register, som bilder av installationen, kalibreringsintyg och konfigurationsparametrar, underlättar framtida underhållsuppgifter och myndighetsinspektioner. Detta är särskilt viktigt för läkemedels- och livsmedelsbearbetningstillämpningar som måste följa strikta kvalitetsledningssystem.
Att välja en pålitlig leverantör av trycksensorer
Certifieringsstandarder och kvalitetssäkring
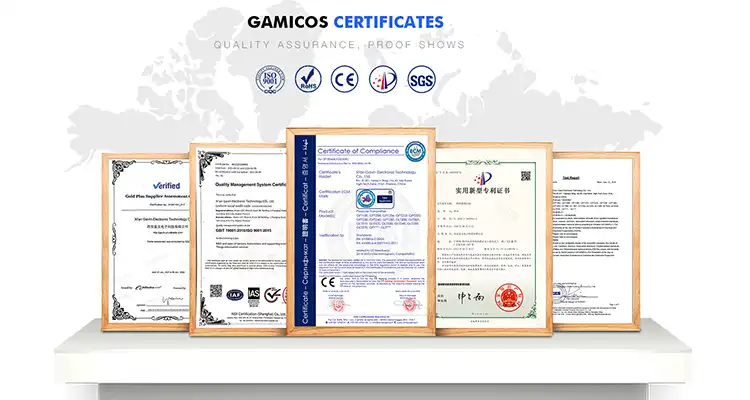
När du gör affärer med kontrollerade industrier måste du se till att de produkter du köper är pålitliga och följer alla regler. Att samarbeta med godkända tillverkare är ett sätt att göra det. Kontrollera om dina leverantörer har aktuella ISO 9001-kvalitetscertifieringar som visar att de är engagerade i strukturerade processkontroller och kontinuerlig tillväxt.
Kontrollera att de varor du köper uppfyller rätt säkerhetsstandarder, såsom CE-märkning för europeiska marknader, RoHS-överensstämmelse för miljöregler och branschspecifika godkännanden som ATEX för användning i farliga miljöer eller FDA-överensstämmelse för användning inom livsmedel och medicin. Be om bevis på att testerna kan spåras tillbaka till nationella standarder för att säkerställa att mätningarnas noggrannhet uppfyller lagstadgade metrologiska krav. Leverantörer med gott rykte ger dig gärna register över kvarntest, materialsammansättningsstudier och prestandabevis för att hjälpa dig att göra smarta köpbeslut.
Teknisk support och leveranskedjans tillförlitlighet
Kontrollera säljarnas servicefärdigheter samt kvaliteten på deras produkter för att ett långsiktigt samarbete ska fungera. Hur snabbt applikationsproblem löses beror på hur snabbt det tekniska supportteamet är. Leverantörer med erfarna ingenjörsteam kan hjälpa till med att välja sensorer, installera dem och åtgärda problem så att de fungerar bättre under hela produktens livslängd.
Kontrollera hur stark leveranskedjan är genom att titta på mått som leverans i tid, tillgänglighet i butik för standardvaror och väntetidslöften för unika lösningar. Distributörer och importörer gillar det när säljare har flexibla minimiorderbelopp som kan användas för både engångsköp och regelbundna påfyllningsrundor. Garantivillkor visar hur säker tillverkaren är på sina produkter. Till exempel visar längre garantier och felanalystjänster att de bryr sig om sina kunders nöjda när försäljningen är över.
OEM- och anpassningsmöjligheter
OEM-tillverkare och systembyggare behöver leverantörer som kan erbjuda unika lösningar som hjälper dem att sticka ut sina produkter och utnyttja sina resurser på bästa sätt. Kontrollera graden av skräddarsydda lösningar som inkluderar typer av sensorer, mätområden, elektriska utgångar, mekanisk packning och kommunikationsmetoder. Att erbjuda egna etiketter, anpassat pappersarbete och specialiserade testmetoder påskyndar processen att tillverka nya produkter och förbättrar varumärkesidentiteten.
Företag med specialiserade forsknings- och utvecklingsteam och många patent visar att de kan komma på nya idéer, vilket är viktigt för att hålla jämna steg med de förändrade marknadsbehoven. Att arbeta tillsammans med leverantörer och hålla forskningsrelationer öppna påskyndar tillgången till ny teknik som trådlös spårning och avancerade diagnostiska funktioner som gör prediktiva underhållsprogram bättre.
Slutsats
I alla industriellt automatiserade tillämpningar bestäms mätsystemens tillförlitlighet, säkerhet och kostnadseffektivitet i grunden av valet av trycksensorns område . Ingenjörs- och inköpsteam kan förbättra sin mätinfrastruktur genom att lära sig om vanliga urvalsmisstag, använda strukturerade utvärderingsmetoder och följa rätt reparationsprocesser.
Att samarbeta med erfarna leverantörer som erbjuder ett brett utbud av produkter, möjligheten att anpassa dem och snabb teknisk support hjälper till att hålla leveranskedjan stabil och ger dig tillgång till nya produkter hela tiden. Att vara noggrann med detaljerna i sortimentsspecifikationerna hjälper till att förhindra att misstag kostar mycket pengar och säkerställer att utrustningen fungerar bra under lång tid och uppfyller strikta branschstandarder.
FAQ
Hur kan jag upptäcka om min nuvarande trycksensor har felaktigt område?
Håll utkik efter tecken som värden som ofta är felaktiga, förändringar som inte är logiska utan några processändringar, snabbare kalibreringsavvikelse än normalt eller fysiska skador som spruckna höljen. Kontrollera sensorresultaten mot separata avläsningar eller processdata från tidigare. Beräkningar visar att vanliga arbetstryck över 75 % av sensorns högsta värde kan innebära att den ligger under intervallet, medan avläsningar som konsekvent ligger under 20 % av intervallet innebär att den ligger över intervallet, vilket innebär att skärpan är dålig.
Ska jag välja standard- eller anpassade trycksensorområden?
Standardintervall är bra för användning i stora volymer med standardbehov eftersom de är billigare och tillgängliga direkt. Anpassade intervall är användbara för specifika uppgifter som kräver hög noggrannhet, icke-standardiserade utsignaler, unika mekaniska anslutningar eller för att arbeta i tuffa miljöer. Även om det kostar mer till en början, förklarar OEM-appar med unika behov ofta anpassning eftersom bättre prestanda och att sticka ut är värt den extra kostnaden.
Vilka tryckområdesspecifikationer fungerar bäst för hydrauliska system?
Starka högtrycksmätare behövs för hydrauliska system. För industriella verktyg arbetar dessa enheter vanligtvis i intervallet 0–5 000 till 0–10 000 psi. Välj sensorer med en klassning på minst 1.5 gånger det högsta systemtrycket för att ta hänsyn till kortvariga toppar som uppstår när ventilerna öppnas och stängs snabbt. Piezoresistiva keramiska sensorer med intervall på 1 000 bar eller mer ger den robusthet och noggrannhet som behövs för tuffa hydrauliska användningsområden inom pressoperationer, byggutrustning och formsprutningsmaskiner.
Samarbeta med GAMICOS för expertval av trycksensorområden
För att välja det bästa sortimentet av trycksensorer behöver du ha mycket teknisk kunskap och kunna se ett brett utbud av produkter som möter många olika affärsbehov. GAMICOS har årtionden av erfarenhet inom mätteknik och avancerad produktionskompetens. De arbetar med kunder i över 100 länder inom olje-, kemi-, läkemedels-, livsmedels- och energiindustrin.
Vårt ingenjörsteam arbetar tillsammans med inköpschefer, projektingenjörer och forsknings- och utvecklingspersonal (FoU) för att undersöka behoven för varje applikation, föreslå de bästa sensorkonfigurationerna och tillhandahålla certifierade lösningar som uppfyller internationella kvalitetsstandarder som CE, RoHS och ISO.
Vårt produktutbud inkluderar piezoresistiva keramiska trycksensorer, keramiska kapacitiva sensorer, allmänna tryckgivare och speciallösningar som kan mäta tryck från 0 till 1 bar för lågtrycksanvändning till 1 800 bar eller mer för ultrahögtrycksanvändning. Vi kan helt anpassa OEM- och ODM-beställningar, inklusive typer av sensorer, elektriska anslutningar, kommunikationsmetoder, mekaniska mätningar och privat märkning som passar ditt varumärkes behov.
Som en pålitlig tillverkare av trycksensorsortiment har GAMICOS mycket lager för att säkerställa leveranser i tid. De har också varierande minsta ordernummer som kan användas för både projektspecifika inköp och återförsäljares påfyllningscykler. För individuell rådgivning, utförliga produktspecifikationer och unika offerter som hjälper dig med ditt nästa inköpsprojekt, maila vårt expertteam på info@gamicos.com.
Referensprojekt
1. Johnson, M. & Williams, R. (2021). Industriell tryckmätning: Principer och tillämpningar för processkontroll. Technical Publishing House.
2. Anderson, K. (2020). Kriterier för sensorval för automatiserade tillverkningssystem. Journal of Industrial Instrumentation, 45(3), 234-251.
3. Chen, L. & Rodriguez, P. (2022). Trycktransientanalys i hydrauliska och pneumatiska system. Mechanical Engineering Review, 38(2), 112-129.
4. Europeiska standardiseringskommittén (2019). Trycksensorer: Prestandakrav och testprotokoll. EN 61298 Standardserie.
5. Thompson, D. (2023). Leveranskedjans hantering för industriell instrumentering: Bästa praxis för B2B-upphandling. Internationella handelspublikationer.
6. Martinez, S. & Lee, J. (2021). Kalibrerings- och underhållsstrategier för industriella tryckmätningssystem. Process Safety and Reliability Quarterly, 29(4), 387-404.

Halen
Med över 12 års erfarenhet inom vätskeavkänningsteknik specialiserar sig Halen på att hjälpa kunder att välja och optimera oljenivågivare för en mängd olika industrier – inklusive fordonsindustrin, marinindustrin, tunga maskiner och energiindustrin.
Vi finns här för att hjälpa till – skicka in din förfrågan när som helst!
Berätta för oss hur vi kan hjälpa dig att lösa ditt problem med trycknivåmätning.

Rekommenderad blogg
Trycksensorer för termisk rusningsdetektering av elbilsbatterier
Trycktransmitter Nolldrift: Diagnos- och kalibreringsguide
Trycksensorer för termisk rusningsdetektering av elbilsbatterier
Trycktransmitter Nolldrift: Diagnos- och kalibreringsguide
Trycksensorer för termisk rusningsdetektering av elbilsbatterier
Trycktransmitter Nolldrift: Diagnos- och kalibreringsguide
Trycksensorer för termisk rusningsdetektering av elbilsbatterier
Trycktransmitter Nolldrift: Diagnos- och kalibreringsguide
